


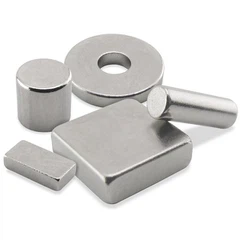

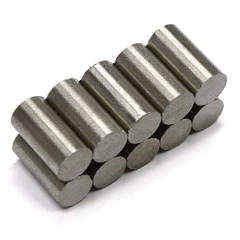
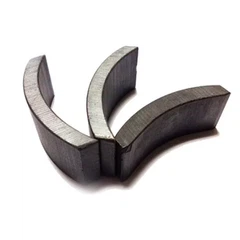










Sintrattuja NdFeB-kestomagneetteja, jotka ovat yksi tärkeimmistä aineista edistämään nykyteknologian ja yhteiskunnan kehitystä, käytetään laajalti seuraavilla aloilla: tietokoneiden kiintolevyt, magneettikuvaus, sähköajoneuvot, tuulivoiman tuotanto, teollisuuden kestomagneettimoottorit, kuluttajat. elektroniikka (CD, DVD, matkapuhelimet, stereot, kopiokoneet, skannerit, videokamerat, kamerat, jääkaapit, televisiot, ilmastointilaitteet jne.) ja magneettikoneet, magneettinen levitaatiotekniikka, magneettinen lähetys ja muut teollisuudenalat.
Markkinoiden laajentuessa myös sen valmistajat lisääntyvät päivä päivältä, ja monet asiakkaat joutuvat väistämättä sellaiseen hämmennykseen, miten arvioida tuotteen edut ja haitat?
Kattavin arviointimenetelmä: 1. Magneetin suorituskyky; 2. Magneetin koko; 3. Magneettipinnoite.
Ensinnäkin magneetin suorituskyvyn tae tulee raaka-aineen tuotantoprosessin hallinnasta
1. Sen mukaan, että yritys valmistaa korkea---, keski-- tai matala--laatuista sintrattua NdFeB:tä, raaka-aineet valitaan määrätyn raaka-ainekoostumuksen mukaan. kansallisen standardin mukaan.
2. Se, onko tuotantotekniikka edistynyt vai ei, määrittää suoraan magneetin suorituskyvyn ja laadun.
3. Magneettikentän suuntauksen suhteen Kiina on ainoa maa maailmassa, joka ottaa käyttöön kaksivaiheista-puristusta. Suuntauksen aikana se muodostetaan pystypuristamalla pienellä paineella, ja lopuksi käytetään kvasi-isostaattista puristusta. Tämä on yksi Kiinan sintratun NdFeB-teollisuuden tärkeimmistä ominaisuuksista.
4. Lisäksi erittäin tärkeää on tuotantoprosessin laadun seuranta, jota voidaan ohjata SC-levyn paksuusmittauksella ja JM-jauheen hiukkaskokojakauman avulla.
Jokaisen muotoiset kestomagneetit ovat erikokoisia, ja tuotantoprosessissa on vaikea tehdä yhtä puristusta. Yleinen tuotantoprosessi on seuraava: valmistaa ensin suuria (suurikokoisia) aihioita sintraus- ja karkaisukäsittelyn jälkeen ja sitten mekaanisella käsittelyllä (mukaan lukien leikkaaminen, poraus) ja hiominen, pintakäsittely (pinnoitus) ja sitten kuljeta. ulos Magneetin suorituskyvyn, pinnan laadun ja mittatarkkuuden tarkastus, jonka jälkeen magnetointi, pakkaus ja toimitus.
1. Koneistus on jaettu kolmeen luokkaan:
(1) Leikkausprosessi: Leikkaa sylinterimäiset ja neliömäiset sylinterimäiset magneetit kiekoiksi ja neliöiksi;
(2) Muotoprosessointi: pyöreän ja neliön muotoisten magneettien prosessointi viuhkan muotoisiksi, laatan muotoisiksi tai magneeteiksi, joissa on uria tai muita monimutkaisia muotoja;
(3) Porauskäsittely: Pyöreät ja neliömäiset tangot jalostetaan sylinterimäisiksi tai neliömäisiksi sylinterimäisiksi magneeteiksi. Käsittelymenetelmiä ovat hionta ja viipalointi, EDM ja laserkäsittely.
2. Yleisesti käytettyjä neliömäisten NdFeB-kestomagneettiseosten hiontamenetelmiä ovat tasohionta, kaksi-päähionta, sisähionta ja ulkoinen hionta. Sylintereitä käytetään yleisesti hylsyttömään hiontaan ja kaksois-päähiontaan. Laatta-, sektori- ja VCM-magneetit käyttävät moni-aseman hiomakonetta.
Jälleen magneettipinnoitteen laatu määrää suoraan tuotteen käyttöiän
Tällä hetkellä sintrattujen NdFeB-kestomagneettien valmistusteollisuus käyttää yleensä galvanointia, galvanointia ja sähkötöntä metallipinnoitusta, elektroforeesipinnoitusta ja fosfatointikäsittelyä jne. Magneetin pinnan päällystämiseksi lisävälikkeellä magneetin pinnan eristämiseksi syövyttävästä aineesta. väliaineen vaurioitumisen estämiseksi magneetille.
1. Yleensä kolme prosessia on galvanoitu, nikkeli-pinnoitettu plus kupari ja nikkeli, nikkeli-pinnoitettu plus kupari ja kemiallinen nikkeli-, ja muita metallipinnoitusvaatimuksia sovelletaan yleensä toiseen metallipinnoitus nikkelin-jälkeen.
2. Fosfatointia käytetään myös joissakin erikoistapauksissa: (1) Kun NdFeB-magneettituotteita on käännetty ja varastoitu liian kauan ja myöhempi pintakäsittelymenetelmä on epäselvä, fosfatointi on yksinkertaista ja helppokäyttöistä; (2) Kun magneetti tarvitsee epoksiliimausta, maalausta jne., epoksiorgaanisten aineiden, kuten liiman ja maalin, sitoutumisvoima edellyttää, että matriisilla on hyvä tunkeutumiskyky. Fosfatointiprosessi voi parantaa magneettipinnan kostutuskykyä.
3. Elektroforeettisesta pinnoituksesta on tullut yksi laajalti käytetyistä korroosionesto-pintakäsittelytekniikoista. Koska sillä ei ole vain hyvä sidosvoima huokoisen magneetin pintaan, vaan sillä on myös erinomainen korroosionkestävyys suolasumua, happoa, alkalia jne. vastaan. Suihkepinnoitteisiin verrattuna sen kosteuden- ja lämmönkestävyys on kuitenkin huono.
Yhteenvetona voidaan todeta, että asiakas voi arvioida tuotteen pätevyyden oikein vain, jos hän ymmärtää tuotantoprosessin ja tuotteen vaatimukset. Lyhyesti sanottuna se on suorituskyvyn ymmärtämistä, mittatoleranssin hallintaa, pinnoitteen havaitsemista ja ulkonäön arviointia.


